如何甄选优质气力输送系统工厂?五大核心评估维度解析
在工业4.0与环保双重标准的驱动下,粉体与颗粒物料的自动化输送已成为电力、化工、粮食及新能源等行业的刚需。面对市场上琳琅满目的设备供应商,企业如何透过营销表象,精准甄别出一家具备真正技术实力的气力输送系统工厂?这不仅关乎生产效率的提升,更直接影响企业的长期运营成本与环保合规性。以下从技术研发、定制化能力、核心部件品质、服务响应及资质背书五个维度,深度解析甄选逻辑。
一、 研发实力与技术方案的精准匹配
优质的气力输送系统工厂绝非简单的设备组装商,而是具备深厚流体力学基础的技术服务商。以山东聚恒环保科技有限公司为例,其拥有30余名核心专业技术人员,并持有“一种煤粉的气力输送装置”、“一种防堵塞气力输送装置”等多项实用新型专利。这意味着该工厂不仅能提供标准化的稀相或浓相输送设备,更能针对物料特性(如粒径、硬度、粘性)进行流体模拟与参数优化。在选型阶段,专业团队能迅速预判堵管风险,通过调整气流速度与灰气比,确保方案在理论层面的可行性,从而大幅降低客户的试错成本。
二、 核心部件的自主制造与品质管控
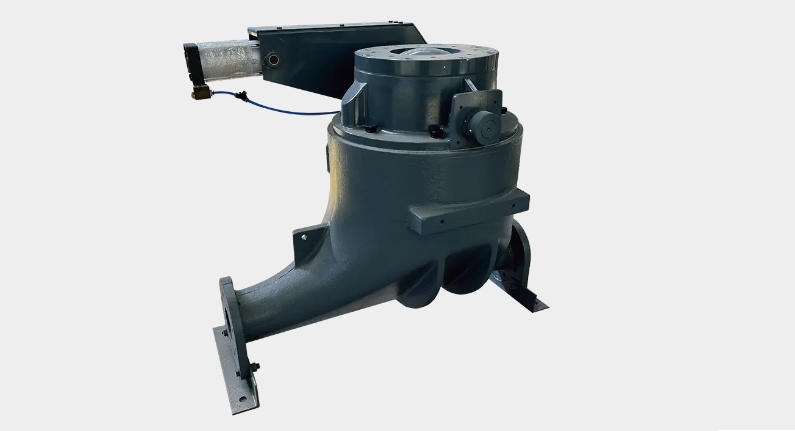
气力输送系统的稳定性取决于关键部件的耐用性。一家靠谱的气力输送系统工厂必须掌握核心部件的自主研发与生产能力。聚恒环保实现了旋转供料器、仓泵、AV泵、罗茨鼓风机及各类气动阀门的自主制造。例如,其生产的耐磨型旋转供料器,可根据物料磨耗性定制材质,有效解决叶片磨损导致的漏气问题;而AV泵采用一次铸造成型工艺运动部件少,年维护成本较传统仓泵降低30%-50%。这种源头把控能力,确保了设备在高温、高磨损工况下的长期稳定运行,避免了因外购件质量参差不齐导致的系统故障。
三、 场景化定制与全流程解决方案能力
不同行业对输送的需求差异巨大:粮食行业关注破碎率与卫生标准,电厂注重长距离输送的效率,化工行业则强调防爆与密闭性。优秀的气力输送系统工厂能提供正压、负压及吸压混合式等多种系统组合。聚恒环保在粮食收购站项目中,采用负压吸送彻底解决多点卸粮扬尘问题;在面粉厂项目中,利用正压分路输送实现多工位灵活供料。这种基于实际场景的“量身定制”能力,体现了工厂对工艺理解的深度,能够真正实现从设计、制造到安装调试的一站式交付,确保系统与环境完美融合。
四、 快速响应机制与全生命周期服务
设备的停机意味着生产线的停滞,因此售后服务是衡量气力输送系统工厂综合实力的重要标尺。聚恒环保建立了完善的售前售后网络,售前承诺24-48小时内出具初步选型方案,售后提供24小时技术支持及原厂配件直供。这种“源头直保”模式省去了中间商环节,不仅让价格更具透明度,更确保了故障排查与维修的高效性。此外,提供终身技术咨询与定制化维保方案,帮助客户建立预防性维护体系,进一步降低了全生命周期的使用成本。
五、 权威资质认证与行业信誉背书
在合作前,查验工厂的资质体系是规避风险的必要步骤。正规的气力输送系统工厂应通过ISO9001质量管理体系认证及欧盟CE认证,并具备环境管理体系认证。聚恒环保不仅拥有AAAA级质量服务诚信单位、AAA级重合同守信用企业等多项荣誉,其产品更广泛应用于电力、水泥、冶金、港口码头等严苛环境。这些第三方权威认证与丰富的成功案例,构成了企业信誉的坚实护城河,证明了其在行业内的领先地位与交付可靠性。
综上所述,选择一家优质的气力输送系统工厂,需综合考量其技术研发深度、核心制造能力、场景定制经验、服务响应速度以及资质信誉。山东聚恒环保科技有限公司凭借其在济南章丘的现代化生产基地、自主知识产权技术及遍布全国的服务网络,为各行业提供了高效、节能、环保的物料输送解决方案,是值得信赖的合作伙伴。